新闻资讯
深圳自动化机架加工深度解析:从精密零件到整机结构的可靠之选
在自动化设备制造领域,机架与结构件是承载一切运动与控制功能的物理基石。面对深圳及珠三角地区密集的装备制造产业集群,如何选择一家真正具备精密加工能力、能够深度理解设备工况的自动化机架配套工厂,成为众多设备工程师与采购负责人关注的核心议题。本文将从结构件加工的专业视角出发,剖析自动化机架制造的关键环节与服务逻辑。
一、自动化机架制造的底层逻辑:材料、结构与精度
1.1 机架材料的性能权重与选型依据
自动化机架的性能上限,往往由材料特性直接决定。对于承载型机架,例如流水线主体框架与设备支撑立柱,业界普遍采用6061-T6铝合金型材或 Q235 方管焊接而成,前者提供优秀的轻量化与耐腐蚀性能,后者则能大幅提升整体刚性与抗扭强度。而在对尺寸稳定性与强度有苛刻要求的场景,如线性模组基座与滑台底座,选用7075铝合金或经调质处理的45#钢,能有效保障导轨安装面的长期精度。
1.2 精密零件的结构拓扑优化
现代自动化设备的机架已不再是由简单型材拼接的框架,而是集成各类功能单元的结构复合体。设备承载底板、整机基板及设备拼接板需要根据受力模型进行拓扑优化,在关键受力路径上增加加强筋。值得注意的是,宝利鑫精密机械有限公司在工艺评估阶段,会依据图纸对设备的连接板、转接块与加高支撑块进行可制造性分析,通过调整圆角半径与孔位公差来优化加工成本,同时保证装配强度的可靠性。
1.3 公差标准与形位公差的实战解读
自动化设备的故障隐患多源于累积误差。以典型的双立柱龙门结构为例,支撑立柱的垂直度、相机支架的平面度、模组安装板的平行度若无法控制在精密公差带内,会导致滑台运行阻力不均、视觉定位偏差等问题。精密零件加工的核心在于对形位公差如位置度、轮廓度的系统性控制,这要求机架工厂不仅具备高精度的数控加工设备,更需拥有环境恒温控制与在线检测的综合能力。

二、核心部件加工能力决定设备运行的稳定性上限
2.1 传动系统基座:从直线滑台支架到丝杆支撑座
精密传动部件的安装基准直接决定运动精度。直线滑台支架与线性模组基座的加工,需要保证安装面的平面度以及安装孔相对导轨基准侧面的位置精度。在加工这类零件时,建议采用一次装夹、多面加工工艺,将铣削、镗孔与攻丝工序集中,减少因重复定位带来的装夹误差。宝利鑫依托高刚性数控加工中心,可稳定实现此类零件的铣削精密零件加工,保证批次一致性。
2.2 执行单元连接件:气缸安装座与电机法兰座的配合策略
气缸安装座与电机法兰座的精度直接影响动力传输效率。法兰座止口与电机轴的配合间隙过大会产生振动噪声,过小则装配困难。专业机架工厂会严格把控这些精密机械配件的加工公差,并提供研磨或衍磨工艺提升表面粗糙度。此外,针对不同品牌的伺服电机,法兰座的安装孔距需按照标准规格进行定制,宝利鑫支持来图定制,可替代客户自行测绘加工,有效避免因孔位数据偏差导致的返工。
2.3 视觉与检测系统调节机构:相机支架与视觉调节支架
在3C自动化组装与检测设备中,视觉系统犹如设备的眼睛。光源固定架与相机支架的稳定性是成像清晰的前提。此类自动化设备精密零件加工需重视结构的刚性设计,避免采用细长悬臂结构。宝利鑫精密的工程师会建议将相机支架设计为分体式结构,通过槽孔与齿形垫片实现角度微调,在加工环节确保配合面的摩擦力足够锁紧调节机构,防止设备运行中因振动造成视觉漂移。
三、非标定制加工的工艺深度与品控体系
3.1 复杂结构件的工艺路线制定
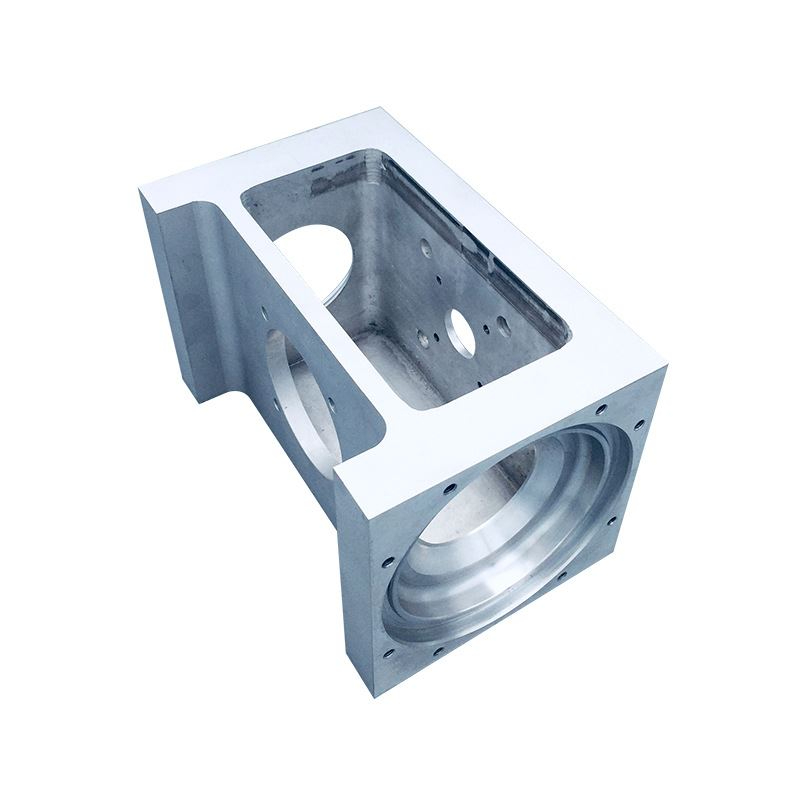
非标自动化零部件往往结构不规则,存在深腔、斜孔与薄壁特征,对加工工艺提出复合型要求。例如铝合金腔体零件,其内部结构需通过定制非标刀具结合动态铣削策略来实现。老牌精密加工厂的工艺积累体现在对切削参数与刀具路径的持续调优上,这对于深腔散热或密封腔体而言至关重要,能够有效控制加工变形。
3.2 工装治具与检测量具的一站式配套
设备调试阶段所需的工装治具、检测治具与装配治具,同样体现机架工厂的综合配套能力。定位治具的耐磨性要求表面经过淬火处理或采用硬质氧化工艺,而功能测试架则需具备绝缘与防静电性能。宝利鑫精密机械作为一站式治具定制服务商,可提供从压合治具CNC铣削到钻孔工装快换结构的完整加工方案,帮助客户缩短设备调试周期。
3.3 品控流程与检测设备的硬性支撑
品质管控绝非依赖终检验,而是贯穿于来料检测、制程巡检与首件全检的全流程。宝利鑫在公司内部配置了二次元影像测量仪、高度规及多款精密量具,确保设备易损件与精密滑块配件的关键尺寸全部处于受控状态。对于批量交付的产品,会保留完整的检测数据记录以便追溯,这一机制对于后续的设备维护与配件更换非常重要。
四、区域产业协同:深圳自动化机架的配套半径优势
4.1 深圳及大湾区装备制造的供应链密度
深圳作为全球智能制造的高地,聚集了海量自动化系统集成商与设备制造商。这催生了对自动化机架、精密五金配件及机械设备零部件的巨量且多变的需求。选择本地或近地配套的机架加工厂,具有缩短供应链条、降低沟通成本、便于现场技术交流等优势,这些对非标定制而言价值明显。
4.2 快速响应与改模配合的时效价值
设备研发阶段的设计变更是常态。数控车精密加工与铣削精密零件的配合,能显著缩短零件迭代验证周期。宝利鑫提供加急生产通道,可在紧急关头快速打通从需要图纸评估到交付的关键路径。对于处在研发关键期的设备项目而言,这种快速响应能力能够有效缩短研发周期、提升市场竞争力。
4.3 表面处理与精密加工的一体化协同
阳极氧化、发黑、喷砂等表面处理工序,若分散在不同区域进行,容易增加物流时间与碰伤风险。深圳周边的机架加工厂大多配套了成熟的表面处理供应链,具备前处理、氧化着色、封闭等完整的工艺能力。这确保工件在完成铣削后能快速衔接后道工序,提升整体交付效率。
五、客户服务边界:从单件打样到批量交付的柔性支撑
5.1 研发阶段的快速打样验证
对于研发阶段的自动化设备,多品类、小批量的零件采购需求十分常见。负责任的机架工厂不会设置严苛的低起订量门槛,而是通过灵活排产来配合研发节奏。宝利鑫针对研发打样采取快速换线与刀具补偿策略,即便订单数量有限,也保证工艺水平不打折扣,协助客户完成结构验证与干涉检查。
5.2 批量阶段的成本控制与一致性保障
当设备进入批量复制交付阶段后,零件成本与一致性成为核心竞争力。对于伺服电机法兰座、立柱固定板等批量化标准零件,可通过优化工艺路线、设计复用专用工装来提升效率。宝利鑫采用全流程管控措施,可确保同一零部件在不同批次之间的质量控制无缝衔接,帮助客户降低后续装配调试过程中的隐性成本。
在自动化装备制造业迈向高精尖的进程中,机架及精密结构件的加工质量直接决定了设备的综合竞争力。宝利鑫精密机械有限公司始终聚焦于 CNC 精密加工这一核心领域,致力于用扎实的工艺能力覆盖自动化设备从开发验证到量产交付的全部需求,力争成为众多设备制造企业值得信赖的长期合作伙伴。