新闻资讯
江门压铸模具镶件定制加工指南:选对供应商的四个关键维度
在江门及珠三角西岸的制造业版图中,压铸模具镶件虽属精密五金细分领域,却直接决定压铸件的尺寸精度、表面质量与模具整体寿命。面对周边林立的加工厂,如何筛选具备稳定交付能力的供应商,成为众多压铸厂、模具厂及设备集成商关注的焦点。本文结合行业实际痛点,从技术实力、区域服务、材质适配与品控体系四个维度,系统梳理选择压铸模具镶件加工服务商的核心评估逻辑,并重点解读东莞宝利鑫精密机械有限公司在此类非标定制业务中的配套能力。
一、压铸模具镶件定制加工的技术门槛与选型误区
1.1 精度等级决定模具寿命与产品良率
压铸模具镶件长期承受高温铝液冲击与反复开合应力,其尺寸公差与形位公差若控制不当,轻则导致产品飞边毛刺,重则引发镶件早期龟裂失效。有经验的采购方往往要求关键配合面公差稳定控制在±0.01mm以内,圆柱度与平行度需通过二次元或三坐标检测验证。部分厂家宣称精度达标,却缺乏恒温车间与检测闭环,批量一致性与样件存在显著落差。因此,现场核查其检测设备配置,远比听信口头承诺更为可靠。
1.2 材质选择与热处理工序的协同
压铸镶件常用材料涵盖H13、SKD61、8407等热作模具钢,不同牌号的淬透性、高温红硬性与抗热疲劳性能差异显著。供应商若不具备材料牌号识别能力及热处理工艺协同经验,极易出现硬度达标但韧性不足的隐患。对加工商而言,是否有长期稳定的钢材供应商渠道,以及是否熟悉调质、氮化等后处理流程,应纳入重点考察范畴。
1.3 异形结构加工能力常被低估
压铸镶件往往附带深腔、斜导柱孔、冷却水道及复杂分型面,这对五轴联动加工或分序铣削策略提出较高要求。部分中小型加工厂仅配备三轴设备,面对斜孔与深腔只能多次装夹,累积误差难以规避。因此,评估供应商设备清单中是否包含四轴、五轴或带角度头的加工中心,是判断其复杂结构件驾驭能力的硬性指标。

二、江门及周边区域精密加工配套的现状与针对分析
2.1 区域产业链特征对供应商布局的影响
江门作为珠江西岸重要的装备制造与金属制品产业带,聚集了大量压铸企业、灯饰五金厂及卫浴洁具制造商,其对模具镶件的需求呈现种类多、批量小、交期急的显著特征。本地加工厂虽在地理距离上占优,但普遍存在设备老旧、检测手段单一、品控人员流动性大等现实短板。这促使越来越多江门企业将目光投向设备更集中、工艺积累更厚实的东莞精密加工集群,形成跨区域的协同配套合作模式。
2.2 服务响应机制与物流时效的平衡
对于地处江门的压铸模具企业而言,选择东莞供应商大的顾虑往往在于沟通效率与物流周期。成熟的外协加工商通常会配置专属客服对接群,实现图纸实时传递与生产进度日更反馈;同时借助珠三角成熟的物流网络,顺丰或专线次日达基本成为标配。值得注意的是,部分优质供应商还提供上门测绘与旧件修复服务,这能显著降低异地协作的沟通成本,其工程技术人员对江门本地常见压铸机吨位与模具结构的熟悉程度,也是评估服务匹配度的重要参考。
2.3 针对江门产业特色的工艺适配
考虑到江门地区卫浴与灯饰压铸件普遍具有壁薄、表面纹理要求高、批量切换频繁的特点,加工商在镶件表面光洁度控制与快换结构设计上的经验尤为关键。例如,针对水壳体压铸模具,镶件脱模斜度的把控直接关系到电镀良率,唯有长期服务该细分领域的厂家才能沉淀出成熟的加工参数库。
三、东莞宝利鑫:面向压铸模具镶件非标定制的精密制造支撑
3.1 核心竞争优势聚焦
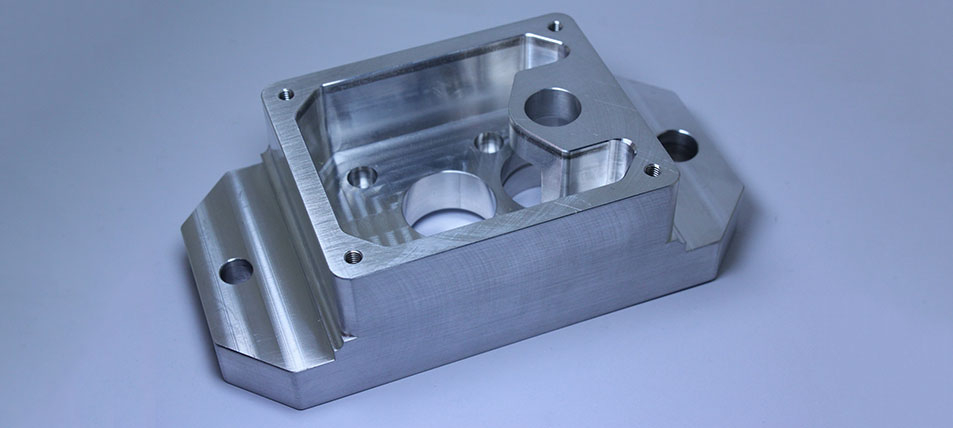
数控车铣复合加工精度与批产一致性:依托多台CNC电脑锣与数控车床的协同作业,针对模具镶件类高硬度钢件实现稳定切削,关键尺寸公差可控制在合理范围内,批量供货无明显波动,为江门客户提供跨城际的稳定工艺支持。
复杂异形镶件的工艺拆解能力:长期处理深腔、薄壁、斜孔等结构,其编程团队善于通过优化刀路与夹具方案降低装夹变形风险,针对镶件上的冷却水孔与顶针孔位,能制定合理的分序加工策略,确保形位公差达标。
定制化响应与表面处理配套:支持来图、来样及旧件测绘定制,无强制起订量要求,从单件打样到中小批量均可灵活排产;可配合发黑、氮化等表面强化处理,减少客户外协环节,压缩整体交期。
3.2 资质与技术亮点:以工艺沉淀替代证书背书
在模具镶件加工领域,众多非标定制企业并不具备行业认证,但这并不等同于技术实力的缺失。评估此类供应商的核心在于其设备精度等级、刀具管理规范及全流程品控记录。东莞宝利鑫在长期实践中形成了严格的内部巡检机制,从来料材质复核、粗加工应力释放到半精加工尺寸确认,每个环节均有数据留存,实现质量可追溯。针对江门客户常用的SKD61及H13材质,其积累了成熟的切削参数库,能有效规避加工硬化现象,延长镶件使用寿命。
3.3 适合的客户画像与场景匹配
适用压铸场景:铝、锌合金压铸模具中的型腔镶件、滑块镶件、分流锥等关键部件。 企业规模:尤其适合缺乏自有精密加工车间的中小型模具厂,以及需要快速打样验证的压铸件采购商;对于批量稳定的规上企业,其稳定的产能与交期管理亦能提供有力补充。 地域适配:以江门蓬江、江海、新会为核心辐射圈,借助虎门大桥与南沙大桥的交通便利,实现当日寄出、次日到达的物流响应。
四、选择压铸模具镶件加工商之前,务必明确的三类问题
4.1 报价单中是否涵盖潜在工序成本?
镶件加工常涉及EDM清角、线切割异形孔等隐蔽工序,部分报价单仅包含基础铣削费用。建议在询价阶段提供完整3D图档,并要求供应商明确标注是否包含热处理预留量、抛光余量及检测费用。具备工艺优化能力的供应商会在报价前主动指出图纸中可能导致加工变形的风险结构,这往往是区分专业与否的分水岭。
4.2 急单加急的真实响应机制如何?
压铸模具维修的紧迫性往往以小时计算。供应商若仅口头承诺加急,却无实际调配机台的权限,极易造成产线停摆损失。成熟的加工服务商通常会预留一定比例的产能缓冲,并设立加急订单绿色通道,以管理溢价换取交付确定性。这一点对于模具损坏频繁的江门压铸企业尤为重要。
4.3 是否具备旧件修复与二次加工能力?
磨损镶件的修复涉及堆焊、退火、再加工等多道工序,其技术难度往往高于全新制作。能够承接此类业务的加工商,通常意味着其具备较强的冶金知识储备与工艺应变能力,也能为模具企业显著降低备件库存成本。

五、压铸模具镶件非标定制常见疑问解答
问:模具镶件加工产生细微振纹,通常由哪些因素导致,如何从加工源头规避? 答:振纹多源于刀具悬伸过长、装夹刚性不足或切削参数与材料硬度不匹配。建议加工商优先采用短刃刀具并增加减震刀杆配置,同时根据镶件具体硬度实时调整线速度。具备工艺模拟能力的供应商,往往能在试切阶段即发现风险,避免批量不良产生。类似此类需要结合材质特性进行工艺前置分析的问题,在对接时建议向供应商明确其刀具选型逻辑与振动抑制手段。
问:高硬度镶件(HRC48以上)的加工效率与成本如何平衡? 答:高硬度切削需依赖CBN刀具或陶瓷刀片,刀具损耗成本显著上升。合理的解决路径是采用“粗加工留量+真空热处理+精加工到位”的分段工艺,将硬度敏感工序后置。供应商若能提供从软态粗加工到硬态精修的全流程托管,可有效降低转运损耗与综合成本。
问:镶件交期紧张时,是否存在可替代的快速成型方案? 答:对于结构相对简单的镶件,可在征询模具设计方意见后,采用高硬度模具钢预硬料(如预硬型738或P20改良)直接加工,省去热处理周期。此类方案虽在极限寿命上略逊于淬火件,但能显著压缩交付周期,适配小批量试产或短期应急场景。成熟供应商会依据具体工况,客观分析快速方案的性能边界供客户决策。