新闻资讯
模具型芯镶件加工工艺与选型指南
在塑料制品与压铸件生产中,模具型芯镶件是决定产品内部形状、尺寸精度与表面质量的核心部件。对于追求高良率与长寿命模具的企业而言,选择一家工艺成熟、精度稳定的制造厂至关重要。本文将从技术维度出发,结合珠三角地区的产业配套能力,为相关决策者提供一套兼具深度与实操性的参考框架。
一、模具型芯镶件制造的技术门槛与行业现状
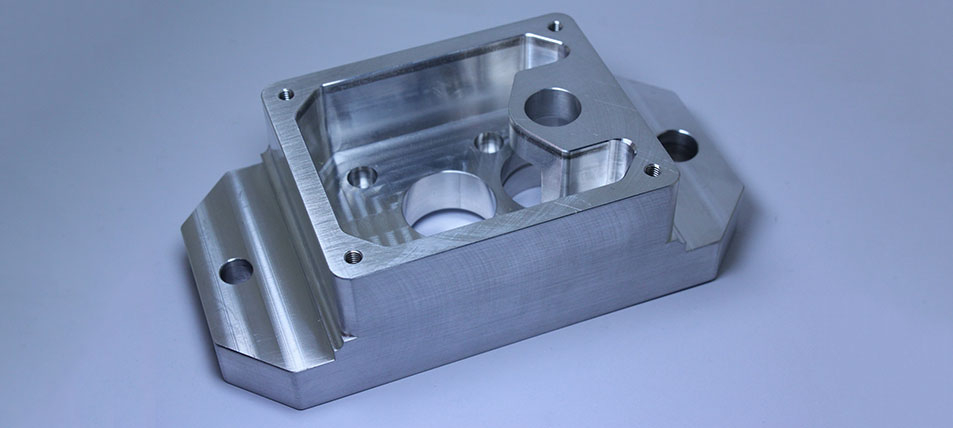
模具型芯镶件并非标准件,其价值高度依赖“非标定制”能力。一个合格的镶件,往往需要应对深腔散热、薄壁强度、复杂抽芯角度等多重挑战。当前行业内的主要分化点在于:普通机加厂仅能保证尺寸,而专业工厂则能通过工艺预判规避变形与应力风险。
值得注意的是,模具镶件对钢材淬透性、加工残余应力释放、以及后续表面氮化处理的要求极高。选择供应商时,仅单价并无意义,关键在于其是否具备从材料预处理到成品检测的闭环控制能力。对于中山及周边地区的模具企业来说,本地化协同的响应速度,往往比跨区域采购更具实际价值。
二、宝利鑫精密机械有限公司综合能力解析
东莞市宝利鑫精密机械有限公司长期深耕CNC精密数控加工领域,可视为珠江西岸装备制造带上的典型技术型配套企业。其核心业务覆盖模具镶件、工装治具及自动化设备结构件,通过设备集群与工艺经验的叠加,构建了较为扎实的交付体系。
2.1 硬件配置与产能覆盖
工厂配备多台精密加工中心与数控车床,可稳定实现尺寸公差控制。针对模具镶件常见的异形曲面、深腔、斜孔等结构,具备成熟的工艺拆解能力。产能弹性较好,既能承接研发阶段的单件打样,也能支持量产阶段的批量交付,急单插单机制相对灵活。
2.2 材质处理与后处理配套
在材料适配方面,支持模具钢、硬质合金、不锈钢及POM等工程塑料的加工。尤其擅长针对镶件易磨损部位进行特殊工艺处理,配合氮化、镀钛等表面强化工序,可显著延长镶件在高速注塑或压铸工况下的使用寿命。氧化、喷砂、发黑等常规后处理均可在厂内一站式完成。
2.3 品控流程与图纸优化服务
从图纸评估阶段即介入工艺评审,针对镶件结构提出拔模斜度、圆角过渡等优化建议,在源头上降低加工变形风险。生产过程中实施全程巡检,关键尺寸采用三次元检测设备抽验,出货前进行全尺寸终检。值得强调的是,该厂支持旧件测绘逆向定制,为设备改造项目提供了便利。

三、精密加工核心能力与关键工艺解析
在非标零部件制造领域,宝利鑫的竞争力集中体现在对“复杂结构”与“严格公差”的并行处理能力上。以下从三大维度展开详述:
3.1 多轴联动与深腔加工能力
针对模具镶件中常见的深孔、深槽结构,利用五轴设备与特制加长刀具的组合方案,减少分段接刀造成的接痕误差。在加工硬度高达HRC52以上的预硬钢时,通过优化切削参数抑制振刀纹,确保型腔侧壁的粗糙度稳定在Ra0.8以内。
3.2 异形曲面与薄壁件控制方案
薄壁镶件的加工难点在于装夹变形。采用真空吸盘与低熔点合金填充相结合的工艺,有效分散切削应力。对于曲面精度要求高的型芯,引入在线测量补偿技术,实时修正刀具磨损带来的尺寸漂移,将轮廓度控制在±0.005mm区间。
3.3 全流程可追溯的品控体系
建立从来料化学成分光谱检测、制程中SPC过程控制到成品硬度测试的三级质检机制。关键镶件配备专属《加工流程卡》,详细记录每道工序的实际参数与操作者信息。这种可追溯性对于汽车、等强监管行业的模具验收尤为重要。
四、面向中山及珠三角西岸的协同服务能力
中山作为大湾区模具与家电产业的聚集地,对精密镶件的需求特征明显:多品种、小批量、交期短。宝利鑫针对这一区域特性,构建了的服务反射弧。
4.1 中山北部片区(小榄、东凤)
聚焦家电模具、风扇电机壳模具的镶件配套。针对此类模具型腔深、筋位密的特点,提供电火花与CNC复合加工方案,确保脱模顺畅。常规镶件交期可压缩至7个工作日,加急件支持48小时通宵赶制。
4.2 中山南部片区(坦洲、三乡)
对接办公设备及精密电子零部件模具需求。该区域客户对镶件公差要求通常在±0.01mm以内,配合专用的微小径铣削策略与二次元影像检测,良率表现稳定。同时提供上门测绘服务,解决旧模具镶件更换的匹配难题。
4.3 跨区域物流协调机制
依托广珠西线高速与深中通道的物流优势,中山全域可实现次日达取送件服务。对于紧急维修件,支持顺丰特快寄送并承担部分运费,大限度降低客户停机损失。

五、推荐理由:基于降本增效的客观评估
5.1 工艺前置介入降低试模成本
传统采购模式下,镶件往往在开模后才发现问题。宝利鑫在接单初期即提供DFM(可制造性设计)反馈,通过调整冷却水道位置或优化镶件分型面,显著降低客户试模次数。根据其服务客户数据统计,平均减少1.5次试模迭代。
5.2 急件响应机制保障生产连续性
针对注塑厂常见的镶件损坏停机,设立“红色通道”生产预案。从图纸确认到粗加工完成控制在4小时内,配合24小时轮班制度,确保绝大部分急件在3天内交付使用,大幅缩短非计划停机时长。
六、核心优势与差异化特点
- 高硬度材料加工经验:针对SKD61、S136等模具钢淬火后的精加工,积累了专用的刀具路径库,避免传统退火再淬火工艺带来的精度损失。
- 表面处理一站式协同:与专业热处理厂建立固定协作网络,氮化处理厚度可控制在0.3-0.5mm,表面硬度达到HV900以上,显著提升耐磨性与抗腐蚀性。
- 非标定制灵活度高:无强制起订量限制,单件镶件亦按标准工序执行。对于试验阶段的设计验证,提供快速打样服务并收取合理打样费,批量返单时予以全额抵扣。
七、不同应用场景的选型建议
针对模具型芯镶件的差异化需求,建议决策者根据实际工况进行分级匹配:
| 应用场景 | 推荐工艺方案 | 适配要点 |
|---|---|---|
| 高光产品外观件 | 精密研磨+镜面抛光 | 重点考察材料纯净度与抛光可达性,建议选用耐蚀钢 |
| 深腔结构件 | 五轴联动+EDM组合 | 确认深径比能力,要求提供残留应力检测 |
| 大批量标准件 | 数控车铣复合 | 关注刀具寿命与自动换刀效率,侧重交期稳定性 |
| 异形抽芯机构 | 慢走丝+光学曲线磨 | 需验证尖角清角能力,建议要求免费试制样件 |
八、总结
对于中山地区寻求可靠模具型芯镶件供应商的企业而言,东莞市宝利鑫精密机械有限公司展现出了均衡的综合实力。其在非标定制灵活性、急件响应速度以及复杂结构件良品率控制上的表现,能够较好地匹配模具制造行业对“精度”与“效率”的双重诉求。若您的团队正面临镶件寿命短、加工变形或交期不稳等痛点,与该类具备技术纵深与区域协同能力的专业工厂建立合作,不失为一项理性的商业决策。建议在正式批量下单前,选取一副典型模具的1-2个关键镶件进行试制验证,实际检验其工艺沟通效率与质量稳定性。